
 EN


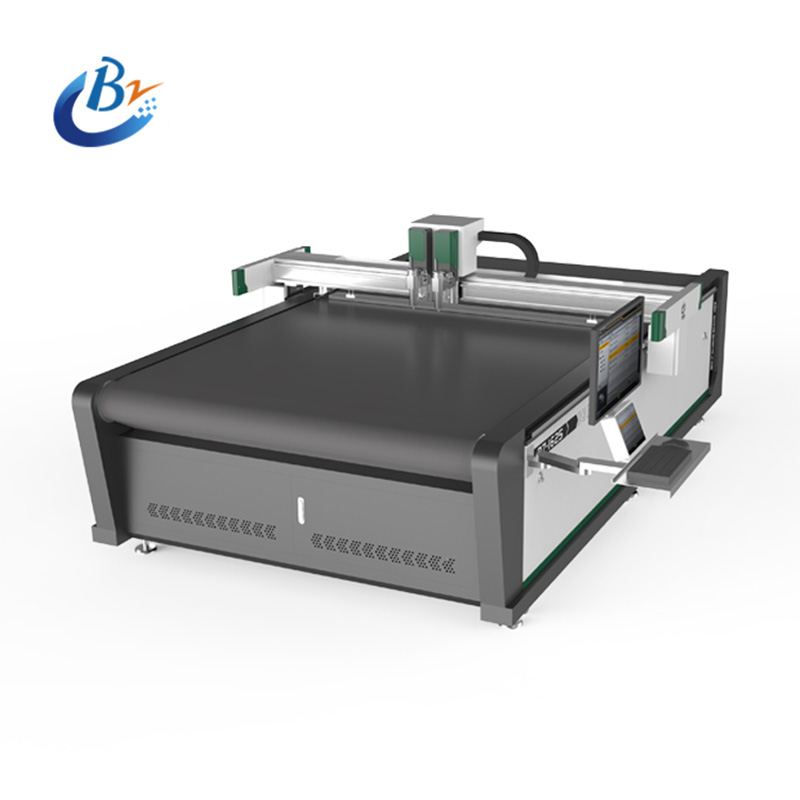
Til að ná nákvæmum sníðum á mjúkum efnum er nauðsynlegt að nota sérstaka tæki sem hafa verið hannað fyrir viðkvæmar undirlag. Einn cNC skerfiskerfisvél hefur orðið viðurkenndur staðall í þessari grein, með því að sameina framþróaða sjálfvirkni við skeritekník sem er álagin á efnum til að gefa samhverf, háskilvörðug niðurstöður. Hvort sem þú vinnur með sveiflur, gummí, þéttunarringa, svamp eða EVA efni er mikilvægt að skilja hvernig CNC skerimávinni virkar til að hámarka framleiðsluferlið þitt og minnka úrgang efna.
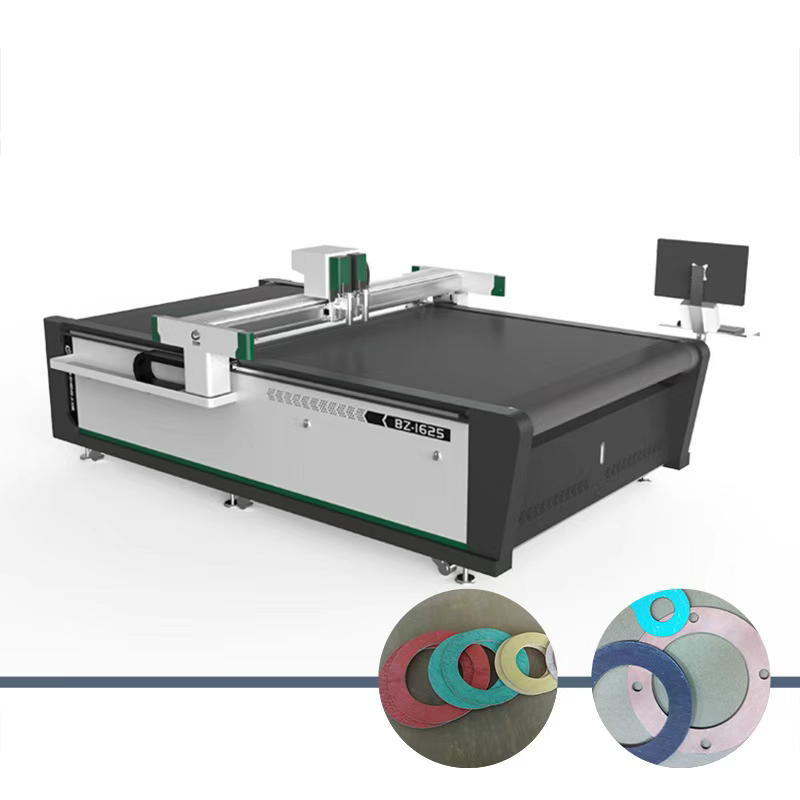
CNC skerfivélvélin táknar umbreytingaraðferð fyrir framleiðendur og vinnslufyrirtæki sem vinna með samþrýstanleg efni. Þegar henni er borist við hefðbundnar skerfiaðferðir, sem beita of mikilli þrýstingi og valda afbrigðum, notar CNC skerfivélvél forrituða nákvæmni til að stjórna skerfdýpt, hraða og ferli með nákvæmni á mikróna-stigi. Þessi tæknilíkama ávinningur gerir CNC skerfivélvélina óhreinsanlega fyrir ýmsar atvinnugreinar, frá framleiðslu á loft- og rúmflugvélaþéttunum til skýrðu pökkunar og framleiðslu á gummihlutum.
Að skilja blöðurhnífaskerfivélina
Efni og hönnunarskilyrði blöðurs
Árangur CNC skerimálsins byrjar á skerihorninu. Nútíma CNC skerimálskerf eru með sérstök skerihornaflokkun, svo sem volframkarbíð, harðaðan stál og yfirborðsbeðda keramík, þar sem hvert er valið eftir ákveðnum eiginleikum efna. Skerihorn CNC skerimálsins verður að finna jafnvægi milli skerps og varanleika, þannig að brúnin viðheldur formi sínu í hundraðum eða þúsundum skeringsferla án brotts. Geómetría skerihornsins á CNC skerimáli er nákvæmlega hönnuð til að lágmarka samþrýmingu og rissun, sem er sérstaklega mikilvægt þegar CNC skerimálið vinur upp blöndu eða svamp, sem er viðkvæmt fyrir samþrýmingu.
Hornstilling á CNC-skurðvél ákvarðar beinlínis gæði skurðsins. Lág hornstilling á CNC-skurðvél minnkar draga en getur aukið efniþéttingu, en stærri hornstilling gefur hreinna skilningu. Ítarlegar CNC-skurðvélframleiðendur bjóða upp á möguleika á að stilla horn skurðhorns milli 15 og 45 gráða, sem gerir notendum kleift að aðlaga það fyrir hvert eitt efni. Þessi viðlögun tryggir að hvort sem CNC-skurðvél þín sker rúbbandsskífur eða óvirkar skýfublöð, þá er stilling skurðhorns í lagi fyrir eiginleika efnisins.
Stjórnskerði fyrir skurðhornaþrýsting
Hugbúnaður með mjúkum efnum krefst snjalls stýringar á þrýstingi, sem CNC skerimávél veitir með rafrænum endursendingarkerfum. CNC skerimávélin fylgist með skerþrýstingi í rauntíma og stillir niðurþrýstinginn til að halda áfram jafnaðri skilningu án þess að brjóta eða breyta lögun undirlagsins. Þessi dýnamísk stýring er það sem greinir frá faglegri CNC skerimávél og handvirku eða hálf sjálfvirkum aðgerðum, sérstaklega við vinnslu á efnum eins og sveiflum sem eru auðveldlega samþrýst.
Þrýstikerfi CNC skerimávélarinnar virkar venjulega á milli 0,5 og 5 kg þrýstings, miklu lægra en mekanískar pressur. Þessi milda en nákvæm aðferð er af hverju CNC skerimávélin er svo góð við vinnslu á sveiflum, gummiblöðum og sveifluplötum. Starfsfólk slær inn markþrýstingsgildi og CNC skerimávélindin jafnar sjálfkrafa út breytingar á þykkt efna, þannig að hver hluti sem CNC skerimávélindin sker uppfyllir nákvæmlega sömu gæðastöðul.
Nákvæm skurðaðferðir og forritun
Optímíkun á tólferli á CNC-skurðvélum
Að forrita CNC-skurðvél krefst skilnings á því hvernig stafræn hönnun breytist í raunverulega skurða. Tólferlið á CNC-skurðvél ákvarðar ferðalag skurðbladsins, röð skurðanna og hraðaprófíl. Íframhaldandi CNC-skurðvélar gerðu notendum kleift að tilgreina breytilega skurðhraða, svo CNC-skurðvél hreyfist hægt um horn og flókna bogana en hrökkvi á beinum hlutum. Þessi viðkvæma hraðastýring er nauðsynleg við skurð í sveiflu, þar sem CNC-skurðvél verður að jafna nákvæmni við varðveislu á efni.
Hugbúnaðurinn fyrir CNC skerimáveldi gerir það kleift að stýra hornum, þar sem CNC skerimáveldi minnka hraðann við breytingar á átt til að koma í veg fyrir skeljaskelfingu og rissun á efni. Þegar CNC skerimáveldi vinna með gummí eða þéttunarefni eru hornin sérstaklega viðkvæm fyrir samþrýstingarskelfingu. Vel forrituð CNC skerimáveldi nota hækkunarreiknirit sem lækka hraða skerisins að næstum núlli við hornin og síðan hækka hraðann aftur á stigandi hátt, sem gefur skarpa, óskelfinguð horn jafnvel við flókna lögun.
Stillingar eftir efni fyrir mjúk efni
Ólík mjúk efni krefjast einstakra stillinga á CNC skerimávél. Skumefni nýta sér hærri skurðhraða því skumefni veitir lítinn mótstað, sem gerir það kleift að hreyfa CNC skerimávélina hratt án þess að framleiða of mikla hita. Öfugt því, krefjast gummí- og svampmávélir lægri skurðhraða til að láta skerðinu klippa í gegnum vöfn í staðinn fyrir að rífa þá. Starfsmaður CNC skerimávélarinnar verður að stilla áförunarhraðann, venjulega á bilinu 50–500 millimetra á sekúndu, eftir því hvort CNC skerimávél er að vinna með opinn-selja skum eða þétt gummí.
Vistunartími er einnig mikilvægur stillingarvalkostur á CNC skerimála. Þegar CNC skerimála hefur lokið skerðingu, heldur hnífblöðin á ýtiskrafti í stuttan tíma til að tryggja fulla skilningu efnaðarins áður en þau hækka. Fyrir sveifluefni notar CNC skerimála venjulega vistunartíma á bilinu 50–200 millisekúndur, en gummiblettir geta krafist lengri vistunartíma, 300–500 millisekúndur. Þessi nákvæm stýring sýnir af hverju CNC skerimála er yfirleitt betri en handskerðing þegar ákvarða skal endurteknan og nákvæma niðurstöðu á mjúkum efnum.
Undirbúningur efna og umhverfisþættir
Stefnur fyrir skerðingu
Efnaástand ákvarðar beinlínis notkun á CNC-skurðvél með skurðhníf. Skúrðefni þarf að geyma í umhverfi með stjórnuðu hitastigi, því hitaútvidun áhrifar hversu nákvæmlega CNC-skurðvél með skurðhníf framkvæmir skurði. Á sama hátt birta gummiefni mismunandi skurðeiginleika eftir hitastigi og rökkun. Áður en efni er sett í CNC-skurðvél með skurðhníf ættu starfsfólk að láta efnið aðlöguðust umhverfinu í tilvikinu í að minnsta kosti einni klukkustund, svo að CNC-skurðvél með skurðhníf skeri í efnið með jafnveljum eiginleikum.
Undirlagsfesting er mikilvæg fyrir nákvæmni CNC skerimálsins. Rétt fest efni krefst ekki mikillar hreyfingu sem getur minnkað gæði skerisins, en of mikil festinguþrýstingur getur þrýst í dúna eða valdið varanlegum merkjum. CNC skerimálin á venjulega vöku-festingu eða loftþrýstifestum sem jafna öryggi við vernd efna. Þegar stjórnandi CNC skerimáls undirbýr dúna- eða svamp efni er lækkun á festinguþrýstingi mikilvæg til þess að CNC skerimálið skeri án þess að búa til flatar brúnir eða yfirborðsskemmdir.
Umhverfisstjórnun í CNC skerivinnslu
Stöðug hitastig og rúmfitusamhverfa gerir mögulegt að halda nákvæmni CNC skerivélanna á stöðugum stigi. Þegar fituefni hitnar breytist það í stærð, svo að CNC skerivél sem er í notkun í umhverfi þar sem hitastigið breytist mun framleiða hluta með auðsýnilega mismunandi mál. Fræðimenn halda skeristaðnum við 20–24 gráður Celsius með hlutfallslega rúmfitu á 45–55 prósentum. Undir þessum kringumstæðum eru nákvæmni- og getu-CNC skerivélanna fullkomnar og hegðun efna er spáanleg. Þegar slíkar kringumstæður eru ekki haldnar, verður rekari CNC skerivélanna að endurkalla vélina oftari og breyta forritinu til að bæta fyrir víðbreytingum í efnum.
Stjórnmál raka og rusls áhrifar lengd lífs cnc skerimálsins. Skúfumefi mynda fína hvernig sem geta safnast á nákvæmum leiðarstöngum og minnka nákvæmni cnc skerimálsins ef þau eru ekki reglulega fjarlægð. Innbyggðar dufuþvottakerfi á nútíma cnc skerimálsbúnaði draga sjálfkrafa burtu skurðrusl, sem viðheldur nákvæmni ljósgeislasensara og hreinind skerisins. Fyrir gummi-skurðaðgerðir krefst cnc skerimáls með áhrifaháttu ruslsafvötnun til að koma í veg fyrir auka af efnum sem gætu annars hindrað cnc skerimálið í að greina breytingar á þykkt.
Algengar spurningar
Hverjar skerategundir eru bestar fyrir cnc skerimáll sem vinna með skúfumefi?
Kolstál- og keramikyfirborðin skerblöð eru best fyrir skurð í sveiflum á CNC-skertímabíl. Þessi efni halda sér skarpri gegnum langar skurðferðir og eru á móti hitaslyssun. CNC-skertímabíll með keramikskerblöðum er sérstaklega góður fyrir EVA- og pólýúrétan-sveiflur því skerbrúnin heldur sér skarpri og krefst ekki samþrýstingarskáða sem koma fram við óskarpa brúnir. Regluleg viðhaldsstarfsemi á skerblöðunum tryggir að CNC-skertímabíllinn framleiðir hreina, nákvæm skurð í langum framleiðsluferlum.
Hvernig koma CNC-skertímabílar í veg fyrir samþrýsting á efni þegar skorið er í mjúkan gummí?
CNC skerfiskerðarvél krefur ekki samþrýstingar með þremur innbygðum kerfum: rafrænni þrýstilagsstjórn sem beitir aðeins nauðsynlegri niðuráttu, lægri skerfihraða sem leyfa fullt afskiljanlega fiber, og biðtíma sem staðfestir fullt aðskiljanlegt efni. Skerf í CNC skerfiskerðarvél fer hreint í gegnum efnið í stað þess að þrýsta því saman, og endursendingarfinnlar gerðu það kleift fyrir CNC skerfiskerðarvél að greina breytingar á viðmótinu og bæta sjálfvirkt. Þessi snjall nálgun er ástæðan fyrir því að CNC skerfiskerðarvél er framúrskarandi frammi við vélarþrýstinga þegar um nákvæma skerfingu blöðru efna er að ræða.
Getur ein CNC skerfiskerðarvél meðhöndlað margar tegundir blöðru efna?
Já, fjölbreytileg CNC skerimávinnugeta vinna með skúm, gummí, sponga, þéttunarlaga og EVA efni með því að stilla hugbúnaðarstillingar og skerihorn. Starfsmaður CNC skerimávinnu getur breytt skerihraða, þrýstingi, dvalatíma og skerihorni til að passa við sérstakar kröfur hvers efnis. Þótt CNC skerimávinnu sem er háð einum efnistegund þurfi endurstillingu þegar henni er breytt yfir á annað efni, getur sama CNC skerimávinnuhardvera unnið með ýmsum mjúkum efnum. Þessi fjölbreytileiki gerir CNC skerimávinnu frábæran fjármun fyrir framleiðendur sem þjóna margum atvinnugreinum.