
 EN


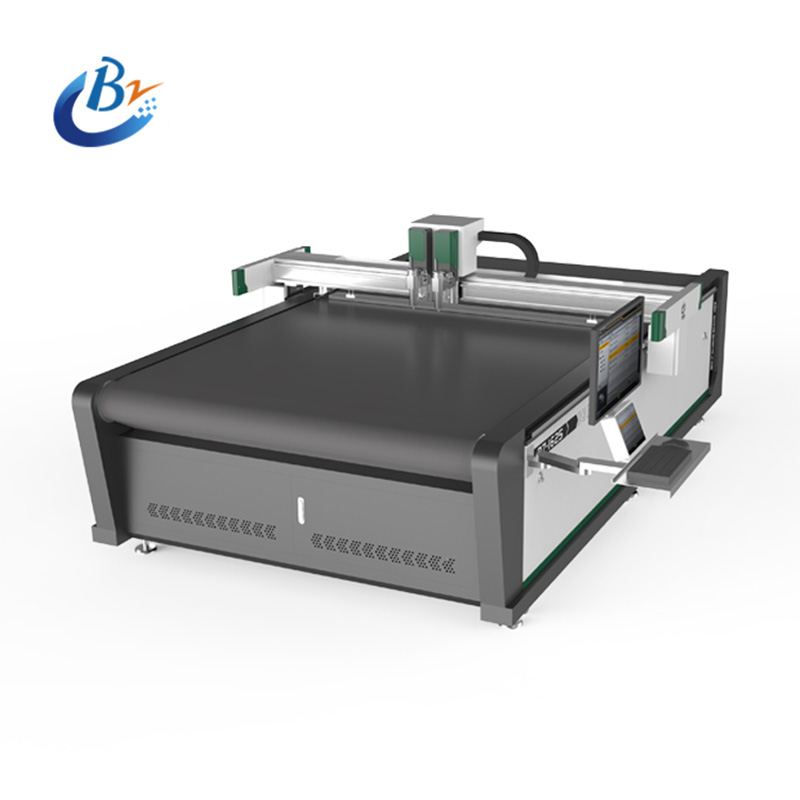
A puha anyagok pontos vágásának eléréséhez speciális berendezésre van szükség, amelyet kifejezetten érzékeny alapanyagokhoz terveztek. Egy cnc késes vágógép a CNC késes vágógép vált ezen alkalmazás ipari sztenderdjévé, ötvözve a fejlett automatizálást az anyagspecifikus kés technológiával, hogy következetesen magas minőségű eredményeket adjon. Akár hab-, gumianyagot, tömítéseket, habszivacsot vagy EVA anyagokat dolgoz fel, elengedhetetlen megérteni, hogyan működik egy CNC késes vágógép, hogy optimalizálja gyártási folyamatait és csökkentse az anyagpazarlást.
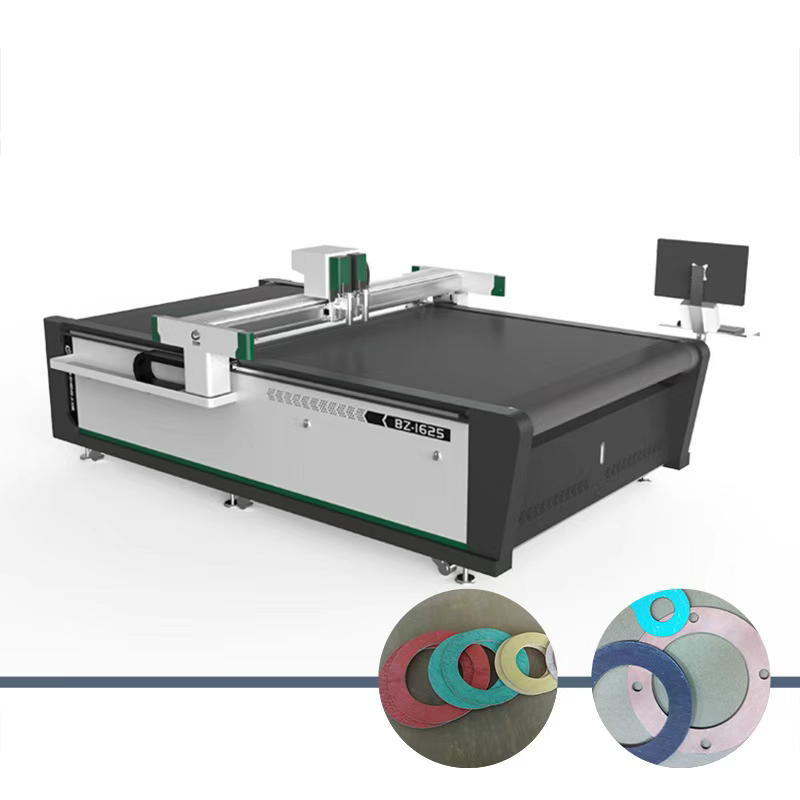
A CNC késsel végzett vágógép átalakító megoldást jelent a gyártók és feldolgozók számára, akik összenyomható anyagokkal dolgoznak. A hagyományos vágási módszerekkel ellentétben, amelyek túlzott nyomást alkalmaznak és deformációt okoznak, a CNC késsel végzett vágógép programozható pontosságot használ a vágási mélység, sebesség és pálya szabályozására mikrométeres pontossággal. Ez a technológiai előny azért teszi a CNC késsel végzett vágógépet elengedhetetlenné számos iparágban – például a légi- és űrhajóipari tömítések gyártásától a habcsomagolásig és a gumibetétek gyártásáig.
A CNC késsel végzett vágógépek pengéinek technológiája
Pengeanyag és tervezési specifikációk
Egy CNC-késes vágógép hatékonysága a vágókéssel kezdődik. A modern CNC-késes vágógéprendszerek speciális késanyagokat használnak, például wolfram-karbidot, keményített acélt és bevonatos kerámiát, amelyeket az adott anyagtulajdonságok alapján választanak ki. Egy CNC-késes vágógép késének egyensúlyt kell teremtenie az élesség és a tartósság között, és élvégét száz vagy akár ezerszoros vágási ciklus során is meg kell őriznie minőségét. A CNC-késes vágógép késének geometriáját pontosan úgy tervezték, hogy minimalizálja az összenyomódást és a szakadást, különösen fontos ez akkor, amikor a CNC-késes vágógép hab- vagy habos anyagokat dolgoz fel, amelyek hajlamosak összenyomódni.
A CNC késsel végzett vágógép pengeszöge közvetlenül befolyásolja a vágás minőségét. A CNC késsel végzett vágógép kis pengeszöge csökkenti a húzóerőt, de növelheti az anyag felhalmozódását, míg egy meredekebb szög tisztább elválasztást biztosít. A fejlett CNC késsel végzett vágógép-gyártók 15 és 45 fok közötti pengeszög-beállítási lehetőséget kínálnak, így a kezelők minden egyes anyaghoz optimalizálhatják a beállítást. Ez a rugalmasság biztosítja, hogy akár gumitömítéseket, akár finom hablapokat vágjon a CNC késsel végzett vágógép, a pengekonfiguráció mindig ideális marad az adott anyag jellemzőihez.
Pengenyomás-szabályozó rendszerek
A puha anyagok intelligens nyomásszabályozást igényelnek, amelyet egy CNC késes vágógép elektronikus visszacsatolási rendszerekkel biztosít. A CNC késes vágógép valós idejű vágóerő-mérést végez, és folyamatosan igazítja a lefelé irányuló nyomást, hogy egyenletes szétválasztást érjen el anélkül, hogy összenyomná vagy deformálná az alapanyagot. Ez a dinamikus vezérlés teszi különösen értékessé a professzionális CNC késes vágógépet a kézi vagy félig automatikus alternatívákhoz képest, különösen olyan anyagok feldolgozásakor, mint a hab, amely könnyen összenyomódik.
A CNC késes vágógép nyomási rendszere általában 0,5–5 kilogramm erő között működik, ami lényegesen alacsonyabb, mint a mechanikus sajtóké. Ez a finom, de pontos megközelítés teszi lehetővé, hogy a CNC késes vágógép kiválóan teljesítsen hab, gumilapok és hablemez feldolgozásakor. A kezelők megadhatják a cél nyomásértékeket, és a CNC késes vágógép automatikusan kompenzálja az anyagvastagság változásait, így minden darab, amelyet a CNC késes vágógép vág le, azonos minőségi szabványoknak felel meg.
Pontos vágási technikák és programozás
Számítógéppel vezérelt késsel végzett vágógépek pályaszabályozása
Egy számítógéppel vezérelt késsel végzett vágógép programozása megköveteli a digitális tervek fizikai vágásokká történő átalakításának megértését. A számítógéppel vezérelt késsel végzett vágógép vágópályája meghatározza a pengemozgást, a vágási sorrendet és a sebességprofilokat. A fejlett számítógéppel vezérelt késsel végzett vágógép-rendszerek lehetővé teszik a működtetők számára a változó vágási sebességek megadását, így a számítógéppel vezérelt késsel végzett vágógép lassan halad a sarkokon és az összetett görbéken, miközben gyorsul az egyenes szakaszokon. Ez az adaptív sebességszabályozás elengedhetetlen a habok vágásánál, ahol a számítógéppel vezérelt késsel végzett vágógépnek egyidejűleg kell biztosítania a pontosságot és az anyag megőrzését.
A CNC késsel végzett vágógép szoftvere lehetővé teszi a sarkok optimalizálását, egy olyan technikát, amely során a CNC késsel végzett vágógép csökkenti a sebességét az irányváltásoknál, hogy kiküszöbölje a pengerázkódást és az anyag szakadását. Amikor egy CNC késsel végzett vágógép gumit vagy tömítőanyagot dolgoz fel, a sarkok különösen érzékenyek a nyomás okozta torzulásra. Egy jól programozott CNC késsel végzett vágógép lassító algoritmusokat alkalmaz, amelyek a pengesebességet majdnem nullára csökkentik a sarkoknál, majd fokozatosan újra felgyorsítanak, így éles, torzulásmentes éleket eredményeznek akár összetett geometriák esetén is.
Lágy anyagokhoz igazított beállítások
Különböző puha anyagokhoz egyedi CNC késes vágógép-beállítások szükségesek. A habanyagok esetében magasabb vágási sebességek javasoltak, mivel a hab minimális ellenállást nyújt, így a CNC késes vágógép gyorsan mozoghat anélkül, hogy túlzott hőfejlődés lépne fel. Ellentétben ezzel a gumit és a habot tartalmazó anyagokat lassabb CNC késes vágógép-sebességgel kell feldolgozni, hogy a pengének ideje legyen a rostok megfelelő levágására, ne pedig megszakításukra. A CNC késes vágógép kezelőjének be kell állítania az előtolási sebességet – általában 50 és 500 milliméter/másodperc között – attól függően, hogy a CNC késes vágógép nyíltcellás habot vagy sűrű gumikompozíciót dolgoz fel.
A tartási idő egy másik kritikus beállítás a CNC késsel vágó gépeknél. Amikor egy CNC késsel vágó gép befejezi a vágást, a pengéje rövid ideig nyomást gyakorol, hogy biztosítsa az anyag teljes szétválását a felemelés előtt. Habanyagok esetén a CNC késsel vágó gépek általában 50–200 milliszekundumos tartási időt alkalmaznak, míg a gumitömítések hosszabb tartási időt igényelhetnek, 300–500 milliszekundumot. Ez a pontosságra épülő szabályozás mutatja meg, miért haladja meg a CNC késsel vágó gép a kézi vágást ismételhető, pontos eredmények elérésében puha anyagoknál.
Az anyag előkészítése és környezeti tényezők
A vágás előtti előkészítési stratégiák
Az anyag állapota közvetlenül befolyásolja a CNC késsel végzett vágógépek teljesítményét. A habanyagokat szabályozott hőmérsékletű környezetben kell tárolni, mert a hőtágulás hatással van arra, hogyan érheti el a CNC késsel végzett vágógép a méretileg pontos vágásokat. Hasonlóképpen a gumianyagok vágási jellemzői hőmérséklettől és páratartalomtól függően változnak. Az anyag CNC késsel végzett vágógépbe történő betöltése előtt az üzemeltetőknek legalább egy órára hagyniuk kell, hogy az alapanyag alkalmazkodjon a létesítmény körülményeihez, így biztosítva, hogy a CNC késsel végzett vágógép az anyagot egyenletes tulajdonságok mellett vághassa át.
Az alapanyag rögzítése döntő fontosságú a CNC késsel végzett vágógépek pontossága szempontjából. A megfelelően rögzített anyag megakadályozza a mikromozgásokat, amelyek csökkentik a vágás minőségét; ugyanakkor túlzott rögzítési nyomás összenyomhatja a habot vagy maradandó nyomokat hagyhat. A CNC késsel végzett vágógépek általában vákuumos rögzítőrendszert vagy neumatikus fogókat alkalmaznak, amelyek kiegyensúlyozzák a biztonságot és az anyagvédelmet. Amikor egy CNC késsel végzett vágógép kezelője hab- vagy habos anyagokat készít elő, a rögzítési nyomás csökkentése biztosítja, hogy a CNC késsel végzett vágógép lapos széleket vagy felületi hibákat nem okozó vágást végezzen.
Környezeti feltételek szabályozása CNC vágási műveletek során
A hőmérséklet és a páratartalom stabilitása lehetővé teszi, hogy egy CNC késes vágógép fenntartsa a pontosságának állandóságát. A habanyagok hőtágulása azt jelenti, hogy egy hőmérsékletváltozásnak kitett környezetben működő CNC késes vágógép enyhén eltérő méretű alkatrészeket állít elő. A szakmai létesítmények a vágóterületeket 20–24 °C-os hőmérsékleten és 45–55 százalékos relatív páratartalmon tartják. Ezen feltételek mellett a CNC késes vágógép pontossági képessége teljes mértékben megvalósul, és az anyag viselkedése előrejelezhetővé válik. Amikor a létesítmények nem tudják fenntartani ezeket a körülményeket, a CNC késes vágógép kezelőjének gyakrabban újra kell kalibrálnia a gépet, és módosítania kell a programozást az anyag eltolódásának ellensúlyozására.
A por- és szennyeződéskezelés hatással van a CNC késsel végzett vágógépek élettartamára. A habanyagok finom részecskéket termelnek, amelyek lerakódhatnak a precíziós vezetőkön, és csökkenthetik a CNC késsel végzett vágógépek pontosságát, ha nem távolítják el őket rendszeresen. A modern CNC késsel végzett vágógépekbe integrált vákuumrendszerek automatikusan eltávolítják a vágási hulladékot, így fenntartva az optikai érzékelők pontosságát és a pengék tisztaságát. Gumivágási műveletek esetén egy hatékony poreltávolító rendszerrel felszerelt CNC késsel végzett vágógép megakadályozza az anyagmaradványok felhalmozódását, amely különben befolyásolná a CNC késsel végzett vágógép képességét a vastagságváltozások érzékelésére.
GYIK
Milyen pengetípusok alkalmazhatók legjobban CNC késsel végzett vágógépek esetében habanyagok feldolgozásához?
A keményfém és kerámia bevonatú pengék ideálisak a habok CNC késes vágógépen történő vágásához. Ezek az anyagok hosszú vágási ciklusok során is megőrzik élességüket, miközben ellenállnak a hő okozta degradációnak. A kerámia pengével felszerelt CNC késes vágógép különösen jól teljesít az EVA- és poliuretánhabok vágásánál, mivel a pengeszél éles marad, így megelőzi a nyomódási repedéseket, amelyek tompább pengék esetén jelentkeznek. A rendszeres pengék karbantartása biztosítja, hogy a CNC késes vágógép hosszabb termelési ciklusok során is tiszta, pontos vágásokat végezzen.
Hogyan akadályozza meg egy CNC késes vágógép az anyag összenyomódását lágy gumik vágásakor?
A CNC késsel végzett vágógép a kompresszió megelőzésére három integrált mechanizmust alkalmaz: elektronikus nyomásszabályozást, amely kizárólag a szükséges lefelé irányuló erőt alkalmazza; csökkent vágási sebességet, amely lehetővé teszi a rostok teljes elvágását; valamint tartási időt, amely megerősíti a teljes anyagelválasztást. A CNC késsel végzett vágógép pengéje tisztán, az anyagon át vág, nem pedig összetöri, és a visszajelző érzékelők lehetővé teszik, hogy a CNC késsel végzett vágógép észlelje az ellenállás-változásokat, és automatikusan korrigáljon. Ez az intelligens megközelítés az oka annak, hogy a CNC késsel végzett vágógép továbbra is felülmúlja a mechanikus sajtókat a pontos puha anyagok vágásában.
Képes egyetlen CNC késsel végzett vágógép többféle puha anyag feldolgozására?
Igen, egy sokoldalú CNC késsel vágó gép habot, gumit, habgumit, tömítéseket és EVA anyagokat is feldolgozhat a szoftverparaméterek és a pengeszerelés beállításával. A CNC késsel vágó gép kezelője módosítja a vágási sebességet, a nyomást, az állási időt és a pengeszöget, hogy azok megfeleljenek az egyes anyagok speciális követelményeinek. Bár egy adott anyagtípusra optimalizált CNC késsel vágó gép újra kalibrálásra szorulhat más anyag típusra való átálláskor, ugyanaz a CNC késsel vágó gép hardvere különféle puha anyagok feldolgozására alkalmas. Ez a rugalmasság teszi a CNC késsel vágó gépet kiváló befektetéssé a több iparágra szolgáló gyártók számára.