
 EN


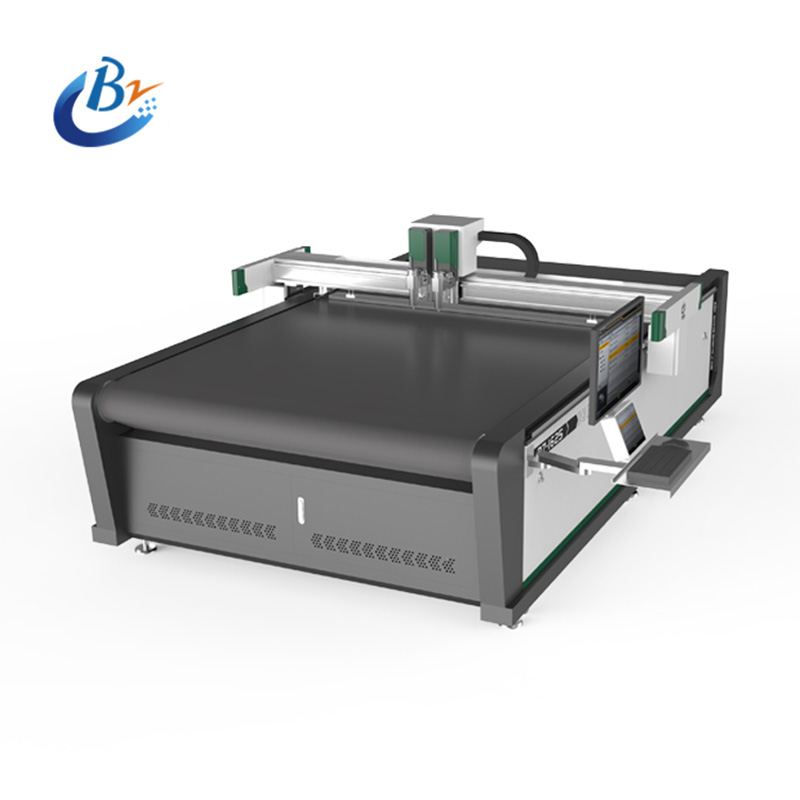
تحقيق القص الدقيق على المواد اللينة يتطلب معدات متخصصة صُمِّمت خصيصًا لل(substrates) الحساسة. أُحِدَثَ ماكينة قص بالسكين باستخدام التحكم العددي الحاسوبي (CNC) كمعيارٍ صناعي لهذا الاستخدام، حيث تجمع بين الأتمتة المتقدمة وتكنولوجيا الشفرات المُصمَّمة خصيصًا حسب نوع المادة لتوفير نتائج متسقة وعالية الجودة. سواء كنت تعمل مع الرغوة أو المطاط أو الحشوات أو الإسفنج أو مواد الإيثيلين-أسيتات الفينيل (EVA)، فإن فهم طريقة عمل آلة قطع بالسكين التحكم العددي أمرٌ جوهريٌّ لتحسين سير عمل الإنتاج لديك وتقليل هدر المواد.
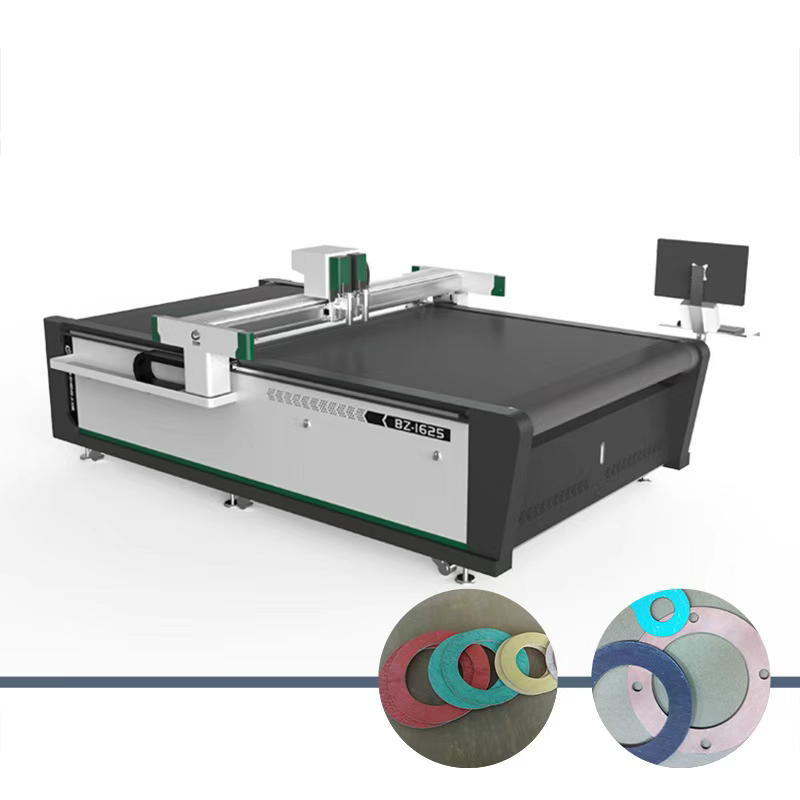
تُمثِّل آلة قص السكين المُتحكَّم بها رقميًّا حلاًّ تحوُّليًّا للمصنِّعين والمشغِّلين الذين يتعاملون مع المواد القابلة للانضغاط. وعلى عكس طرائق القص التقليدية التي تطبِّق ضغطًا مفرطًا وتسبِّب تشويهًا، فإنَّ آلة قص السكين المُتحكَّم بها رقميًّا تستخدم دقةً قابلةً للبرمجة للتحكم في عمق القص وسرعته ومساره بدقة تصل إلى الميكرون. ويُعدُّ هذا التفوُّق التكنولوجي من العوامل التي تجعل آلة قص السكين المُتحكَّم بها رقميًّا لا غنى عنها في قطاعاتٍ متنوِّعة تشمل إنتاج الحشوات المستخدمة في صناعة الطيران والفضاء، وتغليف الرغاوي، وتصنيع المكوِّنات المطاطية.
فهم تكنولوجيا شفرات آلة قص السكين المُتحكَّم بها رقميًّا
مواصفات مواد الشفرات وتصميمها
تبدأ فعالية آلة قص السكين المُبرمَجة حاسوبيًّا من شفرة القص الخاصة بها. وتستخدم أنظمة آلات قص السكين المُبرمَجة حاسوبيًّا الحديثة مواد شفرات متخصِّصة تشمل كربيد التنجستن والصلب المُصلَّب والخزف المغطَّى، ويتم اختيار كلٍّ منها وفق خصائص مادية محددة. ويجب أن توازن شفرة آلة قص السكين المُبرمَجة حاسوبيًّا بين الحِدَّة والمتانة، مع الحفاظ على سلامة الحافة خلال مئات أو آلاف دورات القص دون تدهور. كما يجري هندسة هندسة الشفرة في آلة قص السكين المُبرمَجة حاسوبيًّا بدقة لتصغير الضغط والتمزُّق، وهي ميزة بالغة الأهمية عند معالجة آلة قص السكين المُبرمَجة حاسوبيًّا للمواد الرغوية أو الإسفنجية التي تميل إلى الانهيار.
زاوية شفرة آلة القطع بالتحكم العددي تؤثر مباشرةً على جودة القطع. فزاوية الشفرة الضحلة في آلة القطع بالتحكم العددي تقلل من السحب لكنها قد تزيد من تراكم المادة، بينما توفر الزاوية الأعمق فصلًا أنظف. وتقدّم الشركات المصنِّعة المتقدمة لآلات القطع بالتحكم العددي إمكانية ضبط زاوية الشفرة ضمن نطاق يتراوح بين ١٥ و٤٥ درجة، ما يسمح للمُشغلين بتحسين الأداء حسب كل مادةٍ على حدة. وهذه المرونة تضمن أن تظل تهيئة الشفرة مثاليةً لخصائص المادة، سواء كانت آلة القطع بالتحكم العددي تقطع حشوات مطاطية أو أوراق رغوية رقيقة.
أنظمة التحكم في ضغط الشفرة
تتطلب المواد اللينة تنظيمًا ذكيًّا للضغط، وتوفِّر آلة قص السكين الرقمية المُبرمَجة هذا التنظيم عبر أنظمة التغذية الإلكترونية العكسية. فترصد آلة قص السكين الرقمية المُبرمَجة قوة القص في الوقت الفعلي، وتنظم الضغط الهابط تلقائيًّا للحفاظ على فصلٍ متسقٍ دون سحق أو تشويه للطبقة الأساسية. ويتميَّز هذا التحكم الديناميكي بجعل آلة قص السكين الرقمية المُبرمَجة احترافيةً متفوِّقةً على الطرق اليدوية أو شبه الآلية، لا سيما عند معالجة مواد مثل الرغوة التي تنضغط بسهولة.
يعمل نظام الضغط في آلة قص السكين الرقمية المُبرمَجة عادةً ضمن نطاق يتراوح بين ٠٫٥ و٥ كيلوغرامات من القوة، أي أقل بكثيرٍ من المكابس الميكانيكية. وهذه الطريقة اللطيفة والدقيقة في آنٍ واحد هي ما يجعل آلة قص السكين الرقمية المُبرمَجة متفوِّقةً في قص الإسفنج وألواح المطاط والألواح الرغوية. ويُدخل المشغلون قيم الضغط المستهدفة، ثم تقوم آلة قص السكين الرقمية المُبرمَجة تلقائيًّا بمعادلة التباين في سُمك المادة، لضمان أن تحقِّق كل قطعة تقطعها هذه الآلة معايير جودة متطابقة.
تقنيات القطع الدقيقة والبرمجة
تحسين مسار الأداة على آلات قطع السكين الرقمية
يتطلب برمجة آلة قطع السكين الرقمية فهم كيفية تحويل التصاميم الرقمية إلى قطع فعلية. ويحدد مسار أداة آلة قطع السكين الرقمية مسار حركة الشفرة وتسلسل القطع وملفات السرعة. وتتيح أنظمة آلة قطع السكين الرقمية المتقدمة للمشغلين تحديد سرعات قطع متغيرة، بحيث تتحرك آلة قطع السكين الرقمية ببطء عند الزوايا والمنحنيات المعقدة، بينما تزداد سرعتها في الأجزاء المستقيمة. وتُعد هذه السيطرة التكيفية على السرعة ضرورية لقطع الرغوة، حيث يجب أن توازن آلة قطع السكين الرقمية بين الدقة والحفاظ على المادة.
يُمكِّن برنامج ماكينة قص السكين ذات التحكم العددي الحاسوبي من تحسين الزوايا، وهي تقنيةٌ تقلِّل فيها الماكينة سرعتها عند تغيُّرات الاتجاه لتفادي اهتزاز السكين وتمزُّق المادة. وعند معالجة ماكينة القص ذات التحكم العددي الحاسوبي للمطاط أو مواد الحشوات، تكون الزوايا عُرضةً بشكلٍ خاصٍ للتشوُّه الناتج عن الضغط. وتستخدم ماكينة القص المبرمَجة جيدًا خوارزميات إبطاء تخفض سرعة السكين إلى ما يقارب الصفر عند الزوايا، ثم تزيد السرعة تدريجيًّا مجددًا، مما يحقِّق حوافًا حادةً وخاليةً من التشوه حتى في الأشكال الهندسية المعقدة.
إعدادات خاصة بكل نوع من المواد اللينة
تتطلب المواد اللينة المختلفة إعداداتٍ فريدةً لآلات قص السكين الرقمية. وتستفيد مواد الرغوة من سرعات قصٍّ أعلى لأنها تقاوم الحركة بقدرٍ ضئيلٍ جدًّا، ما يسمح لآلة قص السكين الرقمية بالتحرك بسرعةٍ دون توليد حرارةٍ زائدة. أما المطاط والاسفنج فيتطلّبان سرعات أبطأ لآلة قص السكين الرقمية كي يتمكّن النصل من قطع الألياف بدقةٍ بدلًا من تمزيقها. ويجب على مشغّل آلة قص السكين الرقمية تعديل معدلات التغذية، التي تتراوح عادةً بين ٥٠ و٥٠٠ ملليمترٍ في الثانية، اعتمادًا على ما إذا كانت الآلة تعمل على رغوةٍ ذات خلايا مفتوحةٍ أم على مركّبات مطاطيةٍ كثيفة.
زمن البقاء يُعَدُّ إعدادًا حاسمًا آخر على آلة قص السكين الرقمية التحكم. وعندما تُكمِل آلة قص السكين الرقمية التحكم عملية القص، تُطبِّق الشفرة ضغطًا لفترة وجيزة لضمان انفصال المادة بالكامل قبل رفعها. أما بالنسبة للمواد الرغوية، فعادةً ما تُطبِّق آلة قص السكين الرقمية التحكم أزمنة بقاء تتراوح بين ٥٠ و٢٠٠ ملي ثانية، بينما قد تتطلّب الحشوات المطاطية فترات بقاء أطول تتراوح بين ٣٠٠ و٥٠٠ ملي ثانية. وتُظهر هذه السيطرة الدقيقة سبب تفوُّق آلة قص السكين الرقمية التحكم على القص اليدوي في تحقيق نتائج دقيقة وقابلة للتكرار على المواد اللينة.
تحضير المادة والعوامل البيئية
استراتيجيات التحضير قبل القص
تؤثر حالة المادة مباشرةً على أداء آلة قص السكين الرقمية. ويجب تخزين مواد الرغوة في بيئات ذات درجة حرارة خاضعة للرقابة، لأن التمدد الحراري يؤثر في مدى دقة الأبعاد التي تحققها آلة قص السكين الرقمية عند القص. وبالمثل، تختلف خصائص قص مواد المطاط باختلاف درجة الحرارة والرطوبة. وقبل تحميل المادة في آلة قص السكين الرقمية، يجب أن يسمح المشغلون للمواد بالتأقلم مع ظروف المنشأة لمدة لا تقل عن ساعة واحدة، لضمان قيام آلة قص السكين الرقمية بقص المادة عند خصائص متسقة.
يُعَدُّ تثبيت المادة الأساسية عاملًا حاسمًا في دقة آلة قص السكين الرقمية. ويمنع تثبيت المادة بشكلٍ مناسبٍ حركتها الدقيقة التي تُضعف جودة القص، ومع ذلك فإن الضغط المفرط للتثبيت قد يُسبب انضغاط الرغوة أو ترك علامات دائمة. وتتميز آلة قص السكين الرقمية عادةً بنظام تثبيت بالشفط أو مكابح هوائية توازن بين الأمان وحماية المادة. وعندما يستعد مشغِّل آلة قص السكين الرقمية لقص مواد الرغوة أو الإسفنج، فإن خفض ضغط التثبيت يضمن أن تقطع الآلة دون أن تُحدث حوافًا مسطحة أو عيوبًا على السطح.
التحكم في البيئة أثناء عمليات القص الرقمية
تتيح استقرار درجة الحرارة والرطوبة لآلة قص بالسكين التحكم العددي أن تحافظ على دقة ثابتة. ويعني التمدد الحراري في مواد الرغوة أن آلة قص بالسكين التحكم العددي التي تعمل في بيئات تتغير فيها درجة الحرارة ستُنتج أبعادًا مختلفة قليلًا للأجزاء. وتُحافظ المرافق الاحترافية على مناطق القص بين ٢٠ و٢٤ درجة مئوية، مع رطوبة نسبية تتراوح بين ٤٥ و٥٥ في المئة. وفي ظل هذه الظروف، تبقى قدرات الدقة لآلة قص بالسكين التحكم العددي محقَّقةً بالكامل، ويصبح سلوك المواد متوقَّعًا. وعندما لا تستطيع المرافق الحفاظ على هذه الظروف، يجب على مشغِّل آلة قص بالسكين التحكم العددي إعادة المعايرة بشكل أكثر تكرارًا وتعديل البرمجة للتعويض عن انحراف المواد.
تؤثر إدارة الغبار والشوائب على عمر آلة قص السكين الرقمية التحكم (CNC) الافتراضي. وتُنتج المواد الرغوية جسيمات دقيقة يمكن أن تتراكم على الأدلة الدقيقة، مما يقلل من دقة آلة قص السكين الرقمية التحكم (CNC) إذا لم تُزال بانتظام. وتسحب أنظمة الشفط المدمجة في معدات آلات قص السكين الرقمية التحكم (CNC) الحديثة الشوائب الناتجة عن القص تلقائيًّا، ما يحافظ على دقة أجهزة الاستشعار البصرية ونظافة السكين. أما في عمليات قص المطاط، فتساعد آلة قص السكين الرقمية التحكم (CNC) المزودة بنظام فعّال لإزالة الغبار في منع تراكم بقايا المادة، التي قد تُضعف خاصية اكتشاف التغيرات في السماكة لدى آلة قص السكين الرقمية التحكم (CNC).
الأسئلة الشائعة
ما أنواع السكاكين الأنسب لآلة قص السكين الرقمية التحكم (CNC) عند معالجة المواد الرغوية؟
الشفرات المصنوعة من كربيد التنجستن والشفرات المغلفة بالسيراميك هي الأنسب لقطع الرغوة على آلة قطع السكين الرقمية. وتُحافظ هذه المواد على حِدّتها خلال دورات القطع الطويلة، كما تقاوم التدهور الحراري. وتتفوق آلة قطع السكين الرقمية المزودة بشفرات سيراميكية بشكل خاص في قطع رغوة الإيثيلين-أسيتات الفينيل (إيفا) ورغوة البولي يوريثان، لأن حافة الشفرة تبقى حادةً جدًّا، ما يمنع تمزُّقات الانضغاط التي تحدث عند استخدام شفرات باهتة. ويضمن الصيانة الدورية للشفرات أن تحقِّق آلة قطع السكين الرقمية قطعًا نظيفةً ودقيقةً طوال عمليات الإنتاج الطويلة.
كيف تمنع آلة قطع السكين الرقمية انضغاط المادة عند قطع المطاط اللين؟
تمنع آلة قص السكين المُبرمجة حاسوبيًّا الانضغاطَ عبر ثلاث آليات مدمجة: تنظيم إلكتروني للضغط يطبّق فقط القوة الهابطة الضرورية، وتخفيض سرعة القص لتمكين قطع الألياف تمامًا، وضبط زمن التوقف للتأكد من انفصال المادة بالكامل. ويعمل شفرة آلة قص السكين المُبرمجة حاسوبيًّا بسلاسة خلال المادة بدلًا من سحقها، كما تتيح أجهزة الاستشعار التغذوية العكسية لآلة قص السكين المُبرمجة حاسوبيًّا اكتشاف التغيرات في المقاومة والتكيف تلقائيًّا. ولذلك تظل هذه الطريقة الذكية سبب تفوُّق آلة قص السكين المُبرمجة حاسوبيًّا على المكابس الميكانيكية في قص المواد اللينة بدقة عالية.
هل يمكن لآلة قص سكين واحدة مُبرمجة حاسوبيًّا معالجة أنواع متعددة من المواد اللينة؟
نعم، يمكن لماكينة قصّ بالسكين التحكمية العددية متعددة الاستخدامات معالجة الرغوة والمطاط والإسفنج والمواد العازلة ومواد الإيفا عبر ضبط معايير البرنامج وتوزيعات الشفرة. ويُجري مشغل ماكينة قصّ بالسكين التحكمية العددية تعديلاتٍ على سرعة القص والضغط وزمن التوقف وزاوية الشفرة لتتناسب مع المتطلبات المحددة لكل مادة. وعلى الرغم من أن ماكينة قصّ بالسكين التحكمية العددية المُحسَّنة لنوعٍ واحدٍ من المواد قد تتطلب إعادة معايرة عند التحويل إلى نوعٍ آخر، فإن نفس الأجزاء المادية لماكينة قصّ بالسكين التحكمية العددية تسمح بمعالجة مجموعة متنوعة من المواد اللينة. وهذه المرونة تجعل ماكينة قصّ بالسكين التحكمية العددية استثمارًا ممتازًا لمصنِّعي المكونات الذين يخدمون قطاعات صناعية متعددة.