
 EN


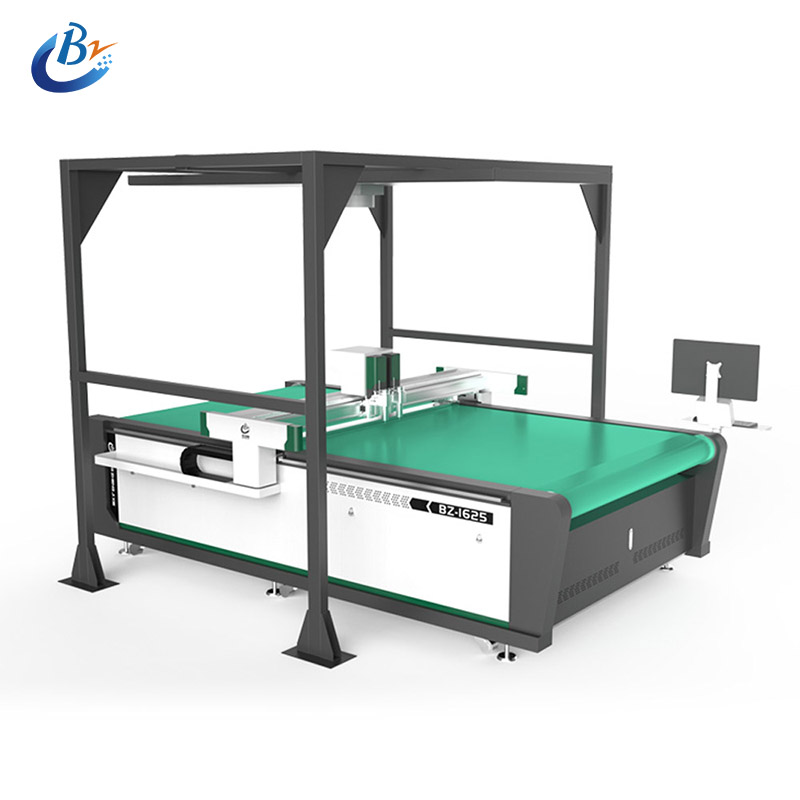
Blöðin ákvarða hversu hreint CNC-skurðvélar fyrir skinn skera efnið, fylgja þéttum bogum og meðhöndla mismunandi þykkt. Echti skinn og samsettar skinn hegða ekki jafn: náttúrulegur kornagangur, stretch, bakhlutur, yfirborðsbeþekkingar og lagð bygging áhrifast skurðsins. Val á réttu blóði byrjar því á efni og lokið hlutnum, ekki á einu almennum tæki.

Í flestum framleiðslustöðum geta CNC-skurðvélar fyrir skinn notað skjálftusníðvopn, drag-sníðvopn eða snúðublöð, þar sem besta valmöguleikinn er háður efna- og skurðformi. Echti skinn krefst oft sharp, stýrðs blads sem takmarkar drag í gegnum skinnið. Samsettar efni gætu þurft annan brún eða hreyfingu til að forðast að draga, stretcha eða skaða lagað yfirborð. Að skilja þessar mismunavalkosti gerir val á blóði áreiðanlegri.
Valmöguleikar á blöðum fyrir skurð á skinni
Skjálftusníðvopn fyrir stýrða skurð
Sveiflukljúfur fer hratt upp og niður þegar CNC-skinnklippivél fylgir forrituðum slóð. Þessi hreyfing hjálpar brúninni að klippa í þykkari eða þéttari efni án þess að beita einungis áframþrýstingi, sem gerir hana fjölbreytilega valmöguleika fyrir margar raunhúðir og samsettar plötur. CNC-skinnklippivél með skarpri beinri sveiflubrún getur framleitt hreinar umlyndingar fyrir pöntur, mótorbílastóllahluti, skóhluti og formgjörðar viðbætur. Starfsfólk ætti að velja lengd og stífleika brúnu í samræmi við efnisþykkt: of stutt brún gæti ekki klippt gegnum bakmálið, en of langt útstekkandi hluti getur bölgóð á tættum bogum. Fyrir endurtekin verk þarf CNC-skinnklippivél einnig ávallt örugga efnisfastan og viðeigandi klippihraða. Prófklipp sýna hvort brúnan klippir hreint eða hvort hún láti eftir vöxtum og bakmáli.
Drag-kljúfar fyrir þunn, flókilegt efni
Draghnífur er dreginn í gegnum plötuna af CNC-skornarvél fyrir skinn en ekki keyrður í skjálftuhreyfingu. Einfald hreyfingin við skurð getur verið viðeigandi fyrir þyndan semilíkis, sveigjanlega innsteypu og aðrar frekar mjúkar efni þegar mynstrin hafa breiða bogana og takmarkaða nákvæmni. CNC-skornarvél fyrir skinn sem notar draghníf er háð því að brúnin verði við skurð og að plötunni sé haldað flat, því tækið getur dregið í stretch-efni eða fært lausa lög. Echt skinn má einnig skera með draghnífi þegar þykkt og korn skinnhúðar leyfa það, en þétt eða ójafnt svæði geta aukist mótsögnina. Áður en framleiðsla hefst skal prófa stillingar CNC-skornarvélar á lýsandi úrgangi og skoða horn, litla eiginleika og neðri hliðina. Ef brúnin dregur í efnið í stað þess að skera það skal velja annan hníf eða breyta uppsetningunni.
Að passa hnífinn við hegðun efnisins
Echt skinn og náttúruleg breytileiki
Eðlilegur skinnvarpi er ekki jafnþétt á yfirborði skinnhlutarins, svo CNC-skinnklippuvél þarf að geta unnið með breytingum á þykkt, stöðugleika og rítnaátt. Skerandi hnífur er oft gagnlegur þar sem jafnþétt klipping í gegnum heildina er nauðsynleg, en draghnífur getur verið nægilegur fyrir þunnari og jafnæðri hluta. Veldu hníf fyrir þykktasta hlutann sem á við, og staðfestu síðan að CNC-skinnklippuvélin getur klippið þunnari svæði án of mikillar þrýstingsspennu eða afbrigðis. Haldu skinnhlutanum örugglega á stað, en forðastu festingaraðferðir sem skemma fínar yfirborðsútgáfur. Skarp kantur er mikilvægur vegna þess að dullir hnífir geta samþrýst yfirborðið áður en þeir skera gegnum vöfn. Við útbúningu á skurðum (nesting) skal setja mikilvæga sjónvarpslega hluta burt frá árum og ójafnreglulegum brúnunum, og framkvæma prufuskurða yfir fleiri en einu svæði. CNC-skinnklippuvélin skal meta á raunverulegum skinnhluta, ekki aðeins á dæmi frá jafnreglulegu svæði.
Gerviskinn, yfirborðsbeþekkingar og undirstöður
Samskeytuskinna getur sameinað polymeirhúð með efni, skýmum eða límhlutum, svo CNC-skurðvélar fyrir skinn þarf sniðblöðu sem sker alla laganna án þess að lyfta efri húðinni. Skjálftublöður eru viðeigandi fyrir marglagar eða þykkari uppbyggingar; dragblöður geta verið viðeigandi fyrir þunnar, stöðugrar plötur. Hringlaga blöður, þar sem þær eru stuðlaðar, geta rulið í gegnum flókna efni með minni skrapun, en viðeigandi notkun þeirra er háð vélahöfuðinu og uppbyggingu vörunar. Staðfestu að CNC-skurðvél fyrir skinn skeri allan kantinn í gegnum bæði yfirborðið og undirlag. Of mikil hita eða röfun getur áhrifað sum umhuldar efni, en óskarp kantur getur valdið fraying eða afbrjótun. Prófið nákvæmlega gæði og þykkt, skoðið skurðkantinn og stillið hraða, dýpt blöðunnar og festinguna eftir þörfum. Gera ekki ráð fyrir því að tveir efni sem eru seld sem samskeytuskinna munu skerast jafnvel.
Raunhæfar val- og uppsetningarkannanir
Notaðu lögun og yfirborðsútgáfuna til að leiða valið
Hluti hönnunartegundarins hjálpar til við að ákvarða hvaða sker vél til útskjóðunar læðris með CNC-tækni ætti að nota. Þéttar bogar, smá holur og flóknar umrisslínu krefjast skers sem getur snúið nákvæmlega án þess að draga lágið; breiðar, óflóknar lýsingar leyfa meiri sveigjanleika. Til að fá hreinan sýnilegan brún skal meta bæði efri yfirborðið og neðri hliðina, því að skurður sem lítur út fyrir fullkláraður frá efri hliðinni gæti látið bakhluta af vöðvum tengda neðan við. CNC-vél til útskjóðunar læðris sem vinna með margum lagum krefst einnig viðeigandi lengdar skers og stöðugt hrígs. Hugsaðu hvort mynstrið inniheldur holur, skurða eða nauðgar brúar, því slíkar eiginleikar geta sýnt upp veikleika í stjórnun skersins. Prófaðu dæmi sem inniheldur þungustu greinargerðina áður en heilur skinnhúð eða rúlla er unnið. Veldu tól sem uppfyllir kröfur til umhverfisbrúnar og víddar áreiðanlega, frekar en að velja eftir skurðhraða einum.
Staðfestu stillingarnar áður en framleiðsla hefst
Valkur á blöðu er aðeins einn hluti af ferlinu; CNC-skornarvél fyrir skinn þarf líka að stilla fyrir efnið. Athugaðu ástand blöðunnar, útleggingu, skurðdýpt, fæðuskorðu og festinguna, svo skerið prufuskipti með framleiðsluefni og mynstri. Ef brúnirnar sýna riss, ófullkomna aðskilning eða lyftingu yfirborðs, breytið einum stillingum í einu og athugið aftur. CNC-skornarvél fyrir skinn ætti að prófa á týpískum þykktum og korni eða strekkingarstefnu, sérstaklega þegar partur inniheldur mismunandi náttúrulega skinn. Skráðu tegund blöðunnar og virkustillingarnar sem gefa viðurkenndar hluta svo rekstrar geti endurtekið uppsetninguna. Athugið aftur eftir skipti blöðu, breytingu á efni eða breytingu á fjölda laganna. Fyrir viðeigandi stafræna skurðstillingu skoðið þetta cnc skinnskurðarvél sem einn dæmi um tæki sem eru ætluð fyrir skinn- og skóaeindavinnuskrá.
Algengar spurningar
Hver blöða er raunhæf upphafspunktur fyrir blandaða skinnvinnu?
Sveiflunarmyndil er fjölbreytt byrjunarpunktur fyrir margar raunverulegar og gerviefni, en staðfestið að það passar með prufusniðum. CNC-skurðvélar fyrir skinn ætti að prófa á raunverulegri þykkt, undirlaginu og mynsturdæmum áður en framleiðsla hefst.
Getur einn hnífur skorið bæði raunverulegt og gerviskinn?
Stundum. CNC-skurðvélar fyrir skinn geta notað sama hníf á mörgum efnum ef hver skurður uppfyllir kröfur um brún og mál. Munur á korni, yfirborðsbeþekkingu, rekklæti og undirlagi þýðir að prófun verður alltaf nauðsynleg.
Hvenær ætti að íhuga snúðahníf?
Íhugið snúðahníf þegar vélin styður hann og flókinn efni hagnast af rulluðum samskiptum. Athugið uppsetningu CNC-skurðvélar fyrir skinn og skoðið báðar hliðar, því uppbygging og lögun efna áhrifar niðurstöðuna.